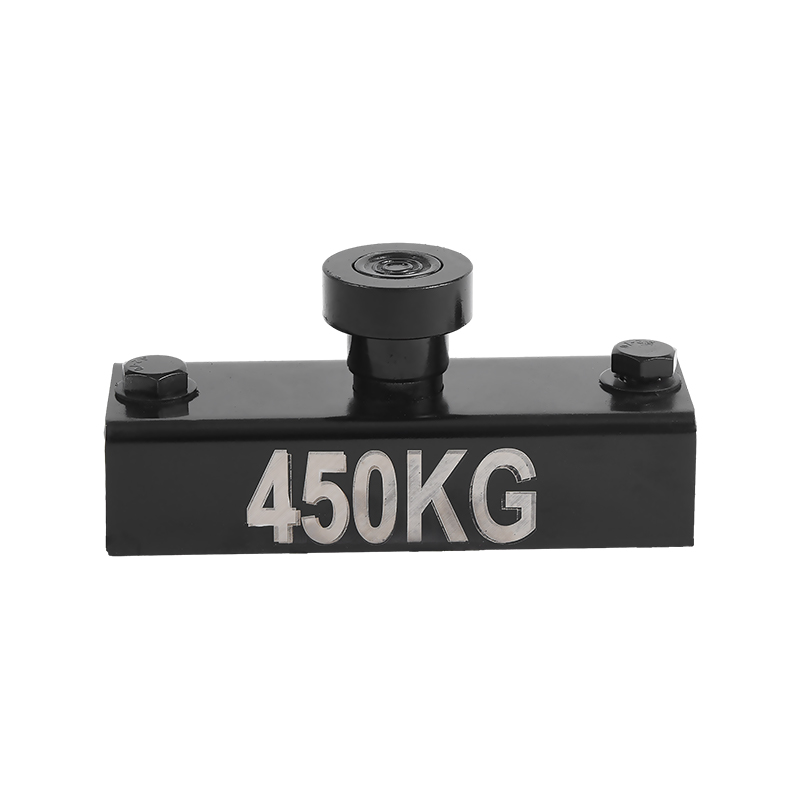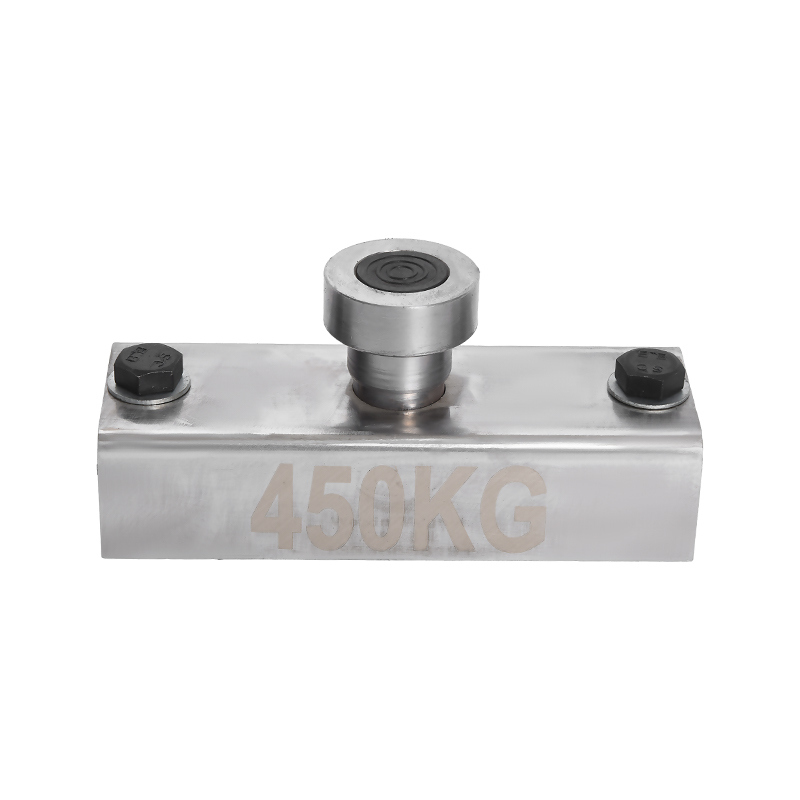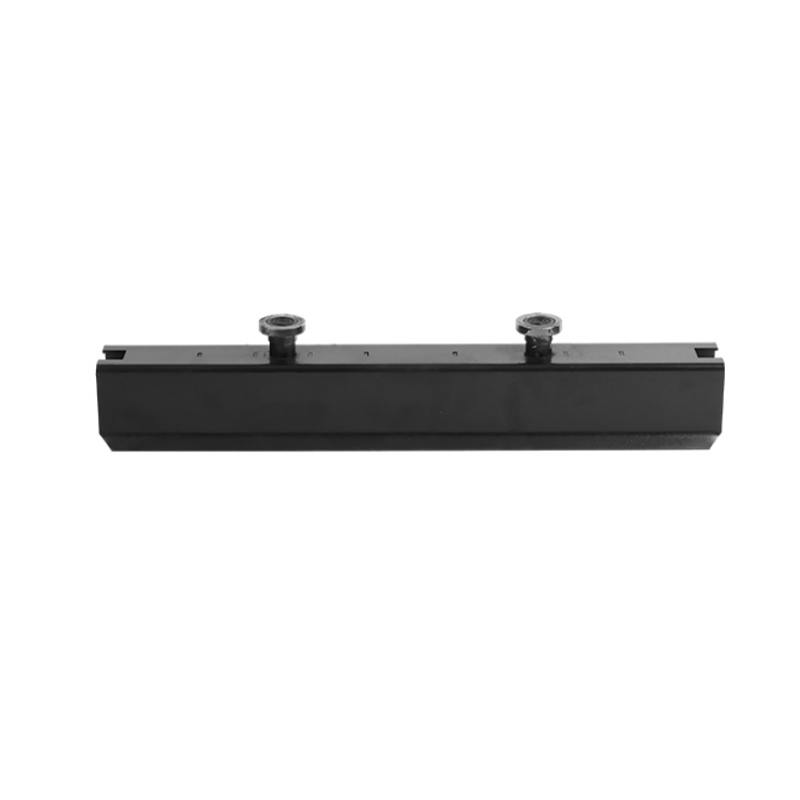
Setiap proyek bangunan yang mengandalkan elemen pracetak beton menghadapi satu pertanyaan mendasar dalam pembelian: bagaimana Anda tahu bahwa komponen yang tiba di lokasi akan terpasang dengan benar, dapat diangkat dengan aman, dan bertahan selama beberapa dekade? Jawabannya terletak pada bagaimana elemen-elemen tersebut dirancang, diproduksi, dan ditangani. Elemen beton pracetak adalah komponen struktur atau arsitektur yang dibuat dengan cara menuang beton ke dalam cetakan yang dapat digunakan kembali di dalam pabrik, mengawetkannya dalam kondisi terkendali, dan kemudian mengangkutnya ke lokasi untuk dipasang. Panduan ini menjelaskan jenis elemen utama, proses produksi langkah demi langkah, toleransi yang mengontrol kualitas, dan teknologi bekisting magnetik yang telah menjadi standar produktivitas di pabrik pracetak modern.
Apa yang Mendefinisikan Elemen Pracetak Beton?
Elemen pracetak beton adalah komponen struktural atau arsitektur yang dihasilkan dengan menuangkan beton ke dalam cetakan yang dapat digunakan kembali di dalam lingkungan pabrik, di mana kondisi pengawetan dikontrol untuk konsistensi dan pengembangan kekuatan. Cetakan, biasanya terbuat dari baja, menentukan geometri akhir produk. Berbeda dengan beton cor di tempat, yang dibentuk dan dirawat pada posisi akhirnya di lokasi konstruksi, elemen pracetak dibuat jauh dari lokasi akhirnya dan diangkut ke sana setelah perawatan selesai.
Tiga karakteristik yang membedakan beton pracetak dari beton cetak lokasi:
- Penyembuhan terkontrol: suhu dan kelembapan diatur di pabrik, sehingga menghasilkan kekuatan awal yang lebih tinggi dan cacat permukaan yang lebih sedikit.
- Penguatan standar: sangkar tulangan dan untaian pratekan diposisikan secara tepat, sehingga meningkatkan keandalan dan konsistensi struktur.
- Toleransi berulang: cetakan yang sama menghasilkan komponen yang identik untuk pesanan dalam jumlah besar, menyederhanakan perakitan di lokasi dan mengurangi pekerjaan shimming dan penyesuaian.
Menurut Institut Beton Pracetak/Pratekan (PCI) , lingkungan produksi pracetak yang terkendali menghilangkan sebagian besar variabilitas terkait cuaca yang memengaruhi pekerjaan pengecoran di tempat. Pengecoran di pabrik juga memungkinkan bekisting digunakan kembali beberapa kali sehari, yang merupakan keunggulan produktivitas inti pracetak dibandingkan konstruksi beton tradisional. PCI telah menerbitkan standar desain dan fabrikasi sejak tahun 1950an, dan standar ini tetap menjadi kerangka referensi untuk sebagian besar proyek pracetak di Amerika Utara.
Jenis Utama Elemen Beton Pracetak
Rangkaian produk pracetak sangat luas, namun sebagian besar proyek konstruksi bergantung pada serangkaian kategori elemen standar inti. Tabel di bawah ini merangkum jenis yang paling umum, penggunaan umumnya, dan fitur produksi yang paling penting untuk masing-masing jenis.
| Tipe Elemen | Aplikasi Utama | Kisaran Ukuran Khas | Fitur Produksi |
|---|---|---|---|
| Balok dan balok penopang | Rangka lantai dan atap untuk dek parkir, jembatan, dan bangunan industri | bentang 6 sampai 30 m | Untaian yang telah dikencangkan sebelumnya untuk bentang yang panjang |
| Kolom | Dukungan beban vertikal pada bangunan berbingkai dan stadion | Tinggi 3 sampai 15 m | Cetakan baja dengan penampang yang dapat disesuaikan |
| Panel dinding dan fasad | Dinding penahan beban, dinding geser, dan fasad arsitektur | Tingginya mencapai 12 m | Panel sandwich mengintegrasikan lapisan isolasi |
| Pelat inti berongga | Lantai dan atap pada bangunan perumahan, hotel, dan perkantoran | bentang 2 hingga 18 m | Diekstrusi pada lapisan garis panjang dengan rongga yang terus menerus |
| Tangga dan pendaratan | Akses dan jalan keluar di bangunan komersial dan perumahan | Panjang penerbangan standar | Persyaratan penyelesaian permukaan yang tinggi |
| Dinding penahan | Retensi tanah untuk jalan raya, ruang bawah tanah, dan lansekap | Tinggi 1 hingga 8 m | Bagian beton atau bertulang massal |
| Struktur utilitas | Lubang got, kubah, pipa, septic tank, dan gorong-gorong | Ukuran khusus | Desain campuran tahan korosi |
Bagaimana Elemen Beton Pracetak Diproduksi
Produksi pracetak mengikuti urutan tetap di pabrik. Setiap langkah mempengaruhi kualitas akhir elemen, sehingga disiplin proses lebih penting dibandingkan metode pengecoran lainnya. Siklus produksi standar di pabrik pracetak terlihat seperti ini:
- Persiapan cetakan: cetakan baja dibersihkan, diperiksa distorsinya, dan dilapisi dengan bahan pelepas. Bekisting magnetik diposisikan pada palet baja untuk membuat garis luar elemen.
- Penempatan penguatan: sangkar tulangan atau untaian pratekan ditempatkan di dalam cetakan. Untuk elemen pratekan, untaian dikencangkan hingga mencapai gaya tertentu sebelum pengecoran dimulai.
- Sisipan tertanam: jangkar pengangkat, pelat sambungan, saluran, dan strip talang dipasang pada posisinya yang tepat. Langkah ini menentukan apakah elemen dapat diangkat, diangkut, dan disambungkan dengan aman nantinya.
- Beton: beton ditempatkan dengan lompatan atau pompa dan dipadatkan menggunakan vibrator internal atau meja. Beton yang memadat sendiri sering digunakan untuk cetakan kompleks dengan tulangan padat.
- Menyembuhkan: pengawetan uap pada suhu 50 hingga 70 derajat Celsius mempercepat hidrasi dan memungkinkan proses pembongkaran dalam waktu 12 hingga 24 jam.
- Pembongkaran: kotak magnet dimatikan, pembentuk samping dilepas, dan elemen akhir diangkat dengan derek menggunakan jangkar yang tertanam.
- Penyelesaian dan penyimpanan: permukaannya ditambal, ujung-ujungnya digiling, dan elemen-elemen disimpan di rak yang dibuat khusus sampai pengiriman.
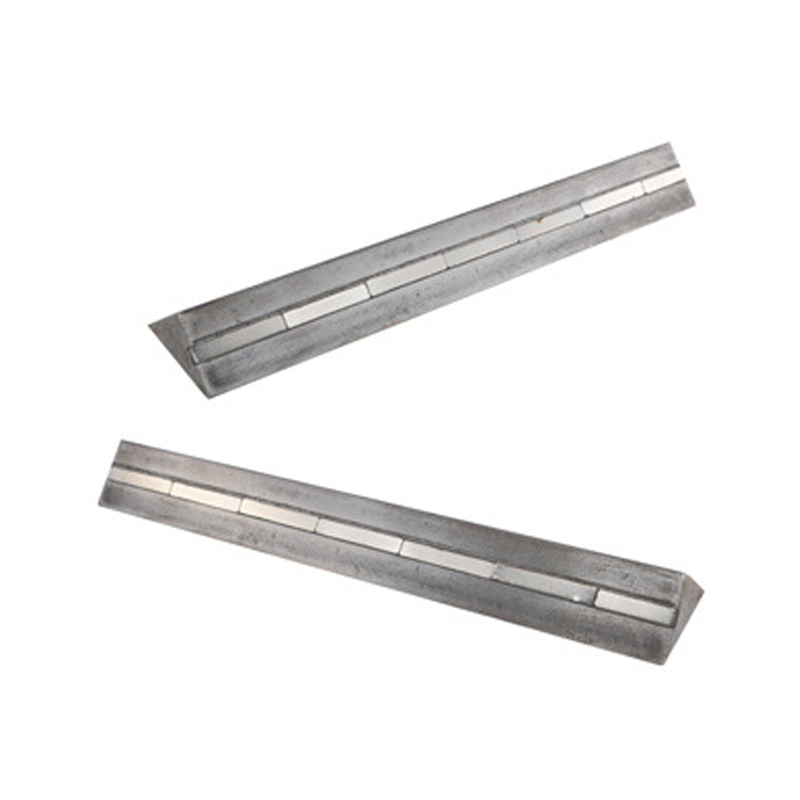
Tahap demolding adalah dimana produktivitas menang atau kalah dalam pabrik pracetak. Penjepitan bekisting tradisional dengan baut atau irisan memerlukan waktu beberapa menit per posisi dan memerlukan lubang yang dibor ke dalam palet baja. Sistem penutup magnetik menjepit langsung ke palet tanpa mengebor atau mengelas, dan melepaskan secara instan dengan gerakan tuas. Inilah sebabnya mengapa magnet penutup telah menjadi alat standar untuk pabrik pracetak yang perlu mengubah geometri elemen dengan cepat di berbagai proses produksi.
Toleransi Produksi dan Kontrol Kualitas
Manajemen toleransi adalah perbedaan antara pabrik pracetak yang menghasilkan perakitan di lokasi yang mulus dan pabrik yang menciptakan konflik terus-menerus selama pemasangan. Praktik Eropa berdasarkan kerangka umum EN 13369 untuk produk beton buatan pabrik menetapkan kelas toleransi standar yang banyak diadopsi oleh pabrik pracetak. Nilai tipikal untuk produksi normal ditunjukkan di bawah ini.
| Parameter | Toleransi Khas | Dampak pada Struktur Jadi |
|---|---|---|
| Dimensi penampang | /-5mm | Mempengaruhi kesesuaian struktural, berat elemen, dan lebar sambungan |
| Panjang keseluruhan | /-10mm | Menentukan apakah elemen pas di antara kolom dan penyangga |
| Posisi mengangkat jangkar | /-20mm | Jangkar yang salah tempat menyebabkan sudut pengangkatan yang tidak aman dan pengerjaan ulang |
| Penutup penguatan | 5 mm / -0 mm | Penutup yang tidak memadai menyebabkan korosi dan noda karat pada permukaan |
| Kerataan permukaan | 2 mm lebih dari 1 m | Mempengaruhi sambungan panel, keselarasan dinding, dan kualitas permukaan yang terlihat |
Pabrik yang andal mencatat pengukuran ini untuk setiap batch produksi dan menyimpan catatan tersebut untuk pembeli. Jika pemasok tidak dapat memberikan data toleransi saat diminta, itu merupakan tanda peringatan yang jelas. Hal yang sama berlaku untuk hasil pengujian kubus beton dan catatan posisi jangkar, yang secara langsung mempengaruhi keselamatan struktur di lokasi.
Sistem Magnetik Yang Mempercepat Produksi Elemen Pracetak
Di pabrik pracetak, setiap menit yang dihabiskan untuk memperbaiki atau menyetel bekisting adalah satu menit yang tidak menghasilkan beton. Teknologi bekisting magnetik memecahkan masalah ini secara langsung: magnet penutup menjepit bekisting baja ke palet baja dengan daya penahan ratusan kilogram, dan melepaskannya dengan gerakan pegangan atau tuas yang sederhana.
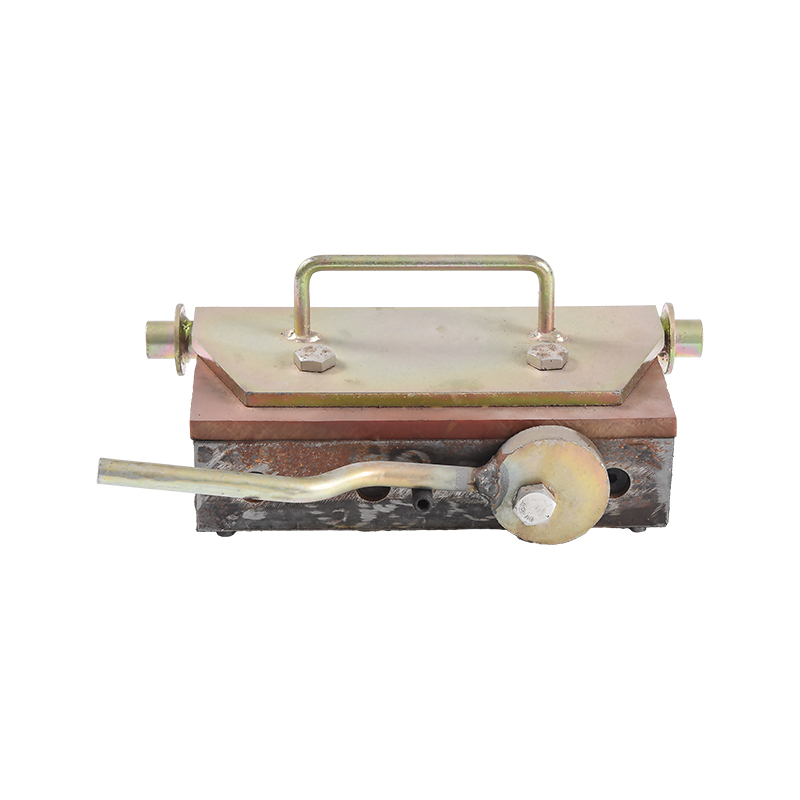
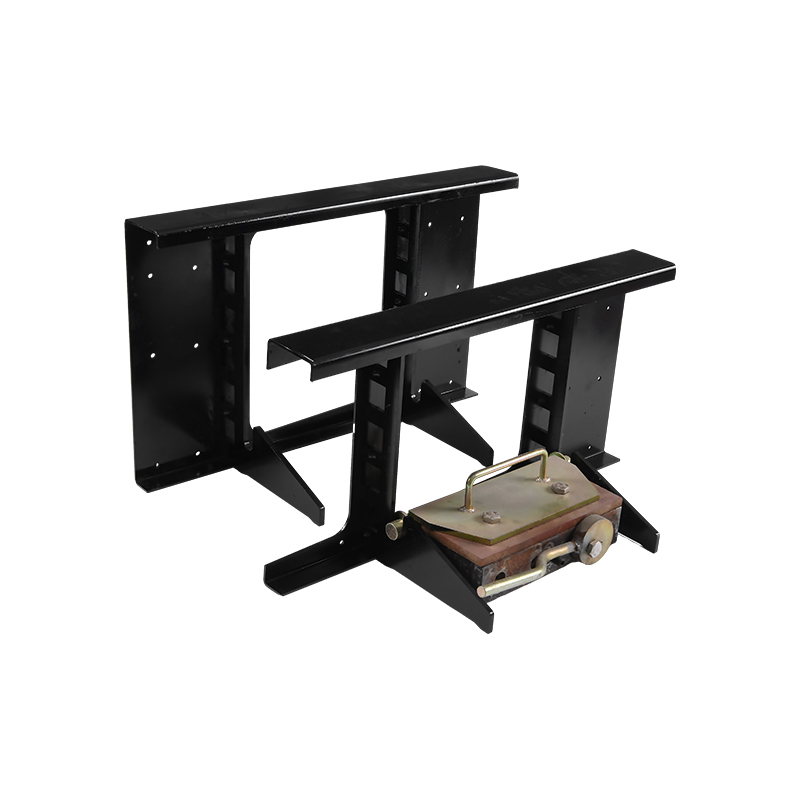 Shuttering Magnet dengan Pegangan untuk Penyesuaian Bekisting Cepat Penjepit magnetik yang dapat digunakan kembali dengan pegangan terpasang yang mengunci dan melepaskan bekisting baja dengan seperempat putaran, mengurangi waktu reposisi secara signifikan dibandingkan dengan metode pemasangan baut di pabrik pracetak. Lihat Produk →
Menutup magnet dengan pegangan banyak digunakan pada pabrik pracetak karena putaran cepat mengunci atau melepaskan magnet. Dibandingkan dengan bekisting yang dipasang dengan baut, magnet mengurangi waktu pemasangan secara signifikan. Misalnya, mengubah posisi pembentuk samping pada palet pelat sepanjang 12 m memerlukan waktu sekitar 30 detik bagi seorang pekerja untuk setiap magnet, dibandingkan dengan 3 hingga 5 menit untuk setiap penjepit untuk tugas yang sama. Dalam satu shift dengan 20 langkah reposisi, hal ini dapat mengurangi waktu kerja bekisting sekitar 2 hingga 3 jam dan membebaskan pekerja yang sama untuk melakukan tugas lain.
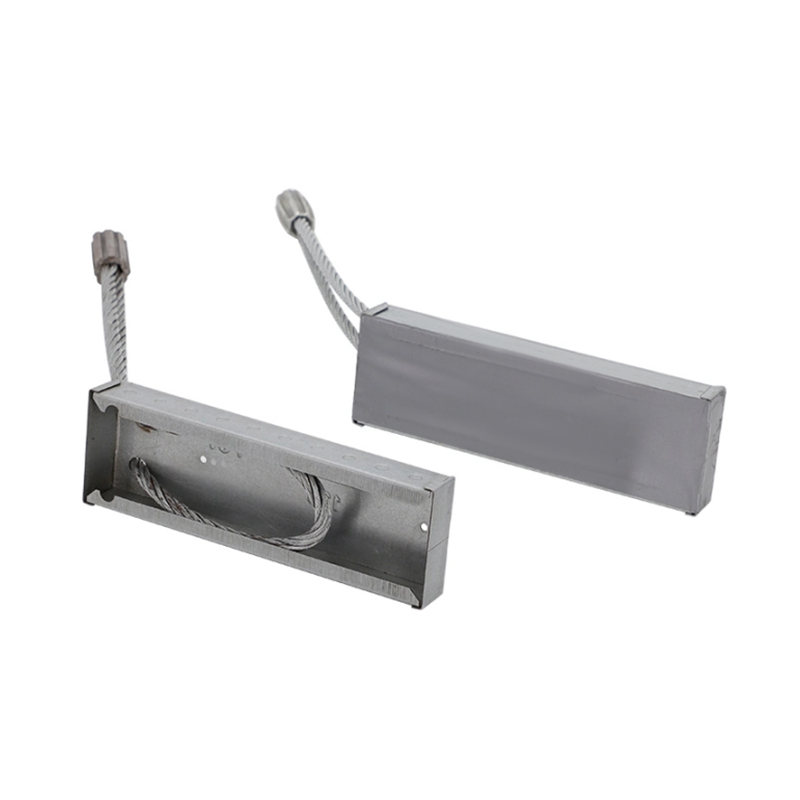
Masukkan magnet pegang soket berulir, jangkar pengangkat, dan penahan lainnya pada posisinya sebelum beton dituang. Tanpa penahan magnet, penyematan akan bergeser selama getaran dan pemadatan, yang mengakibatkan elemen terbuang dan koreksi lokasi yang mahal. Magnet sisipan menjaga agar penanaman tetap rata dengan palet atau permukaan cetakan sehingga setelah pembongkaran, soket berada tepat di tempat yang disyaratkan oleh gambar teknik.
 Masukkan Magnet untuk Penempatan Penanaman yang Tepat Magnet ini menahan soket berulir dan mengangkat jangkar dengan kuat pada permukaan cetakan selama penuangan beton, mencegah perpindahan dan memastikan penanaman tetap selaras dengan gambar teknik. Lihat Produk →
Manfaat praktis sistem magnetik dalam produksi elemen pracetak dapat diukur dan konsisten di seluruh pabrik:
- Tidak ada pengeboran, pengelasan, atau penambalan pada palet baja, yang menjaga permukaan palet dan mengurangi biaya perawatan.
- Dapat digunakan kembali dalam ribuan penuangan, sehingga biaya perkakas per elemen menurun pada setiap siklus produksi.
- Penempatan penyematan yang akurat, menghilangkan pengerjaan ulang yang disebabkan oleh pergeseran soket dan jangkar.
- Cepat dipelajari: pekerja baru dapat membuat geometri bekisting dalam hitungan jam, bukan dalam hitungan hari pelatihan.
Untuk melihat lebih dekat bagaimana magnet sisipan mempertahankan posisinya selama getaran dan mengapa hal ini penting untuk produksi pracetak, lihat ringkasan teknis ini: apa itu magnet sisipan dan perannya dalam produksi beton pracetak .
Mengangkat dan Menangani Elemen Pracetak dengan Aman
Pengangkatan adalah tahapan dengan risiko tertinggi dalam siklus hidup elemen pracetak. Elemen pracetak dengan berat antara 2 hingga 30 ton harus diangkat dari cetakan, dipindahkan ke tempat penyimpanan, dimuat ke trailer, dan kemudian dipasang di lokasi. Setiap lift ini bergantung pada jangkar pengangkat yang dipilih berdasarkan berat elemen dan geometri pengangkatan.
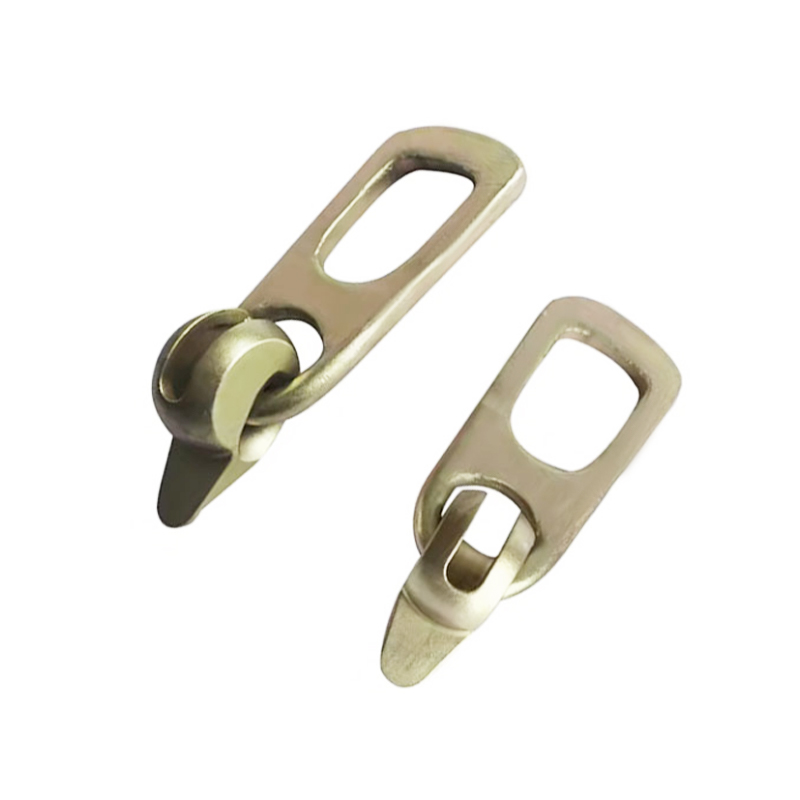
 Jangkar Pemasangan untuk Pengangkatan Elemen Pracetak yang Aman Jangkar pengangkat cor dengan kapasitas beban tinggi dan ketahanan terhadap korosi, dirancang untuk mengamankan dan mengangkat elemen beton pracetak, dengan opsi lubang tunggal dan dua lubang untuk berbagai bobot panel. Lihat Produk →
Jangkar ereksi tertanam dalam beton selama pengecoran dan menjadi titik sambungan untuk mengangkat kopling dan rantai. Desain yang paling umum adalah jangkar lurus satu lubang untuk elemen ringan dan jangkar dua lubang yang memungkinkan pengangkatan dua titik pada panel dan balok yang lebih besar. Kapasitas jangkar harus disesuaikan dengan beban dinamis selama pengangkatan. Praktek yang banyak digunakan dalam pengangkatan pracetak adalah dengan mengukur jangkar sehingga beban kerja amannya setidaknya tiga kali berat elemen statis, yang mencakup gaya tambahan yang disebabkan oleh kemiringan, sudut tarikan, dan percepatan derek.
Ada dua faktor yang menentukan pengaturan pengangkatan yang aman:
- Posisi jangkar: jangkar yang terletak lebih dekat ke sudut elemen mengurangi tegangan lentur selama pengangkatan. Aturan standar untuk pengangkatan dua titik menempatkan titik jangkar kira-kira seperlima panjang elemen dari setiap ujungnya.
- Sudut pengangkatan: sudut antara rantai pengangkat dan permukaan elemen harus tetap dalam kisaran 30 hingga 60 derajat. Sudut pengangkatan datar di bawah 30 derajat melipatgandakan gaya horizontal pada jangkar dan meningkatkan risiko retak beton di sekitar zona jangkar.
Menggunakan kopling pengangkat yang disesuaikan dengan profil jangkar di pabrik, dan melatih pekerja untuk memeriksa kerusakan pada jangkar sebelum setiap pengangkatan, merupakan praktik yang tidak dapat dinegosiasikan di pabrik pracetak yang dikelola dengan baik. Keausan jangkar dan kopling harus dicatat dan komponen yang sudah tidak berfungsi harus segera diganti.
Cara Memilih Pemasok Elemen Pracetak yang Andal
Baik Anda membeli elemen pracetak untuk kompleks perumahan atau menentukan komponen untuk fasilitas industri, evaluasi pemasok harus mengikuti daftar periksa terstruktur daripada membandingkan harga per meter kubik saja. Biaya jangka panjang dari pemasok yang buruk muncul dalam penundaan lokasi, elemen yang ditolak, dan pengerjaan ulang, bukan dalam faktur.
- Kapasitas dan peralatan produksi: tanyakan tentang panjang lapisan, inventaris cetakan, jumlah jalur pengecoran, dan keluaran harian. Pabrik dengan cetakan jangka panjang dapat menangani produksi pelat kontinyu dengan lebih efisien daripada pabrik yang terbatas pada cetakan individual pendek.
- Sistem penanaman dan pengangkatan: pastikan bahwa pabrik menggunakan jangkar pengangkat standar dan magnet sisipan yang cocok dengan sistem sambungan di lokasi. Sistem penanaman yang tidak cocok menyebabkan penundaan yang mahal selama pemasangan.
- Catatan kualitas: meminta data toleransi dari batch produksi terbaru, termasuk hasil pengujian kubus beton dan log posisi jangkar. Pabrik yang tidak dapat menghasilkan dokumen-dokumen ini berdasarkan permintaan merupakan risiko pengadaan yang serius.
- Fleksibilitas cetakan: pemasok yang menggunakan bekisting magnetik dapat mengubah geometri elemen dengan cepat, sehingga mempersingkat waktu tunggu untuk dimensi khusus dan membuat revisi desain tidak terlalu merepotkan.
- Transportasi dan pengiriman: periksa jarak dari pabrik ke lokasi, panjang elemen maksimum yang dapat dibawa oleh trailer, dan apakah pemasok mengoordinasikan jadwal pengiriman dengan kru pembuat untuk meminimalkan waktu menganggur derek.
Bagi manajer pabrik yang mengevaluasi apakah akan meningkatkan pengaturan bekisting mereka saat ini, rangkaian produk pemasok perkakas magnetik sama pentingnya dengan kemampuan pemasok pracetak. Pabrikan yang memahami proses pracetak dan penerapan magnet akan menghemat waktu pemecahan masalah dan mengurangi gangguan produksi. Anda dapat meninjau jajaran produk magnetik lengkap di halaman produk utama pabrikan .
Faktor Biaya Yang Menentukan Harga Akhir Elemen Pracetak
Penetapan harga elemen pracetak bukanlah angka tunggal. Harga satuan akhir bergantung pada kompleksitas elemen, amortisasi cetakan, ukuran batch, dan logistik. Memahami pemicu biaya ini membantu pembeli menegosiasikan harga yang lebih baik dan menghindari kejutan yang mahal. Tabel di bawah mengelompokkan penggerak biaya utama dan menjelaskan bagaimana masing-masing penggerak biaya mempengaruhi penawaran harga akhir.
| Penggerak Biaya | Dampak terhadap Harga | Strategi Pengurangan Biaya |
|---|---|---|
| Biaya cetakan | Tinggi untuk geometri khusus; rendah untuk elemen standar | Standarisasi dimensi dan gunakan kembali cetakan di seluruh proyek |
| Ukuran kumpulan | Pesanan yang lebih besar mengurangi biaya penyiapan per elemen | Gabungkan pesanan yang lebih kecil ke dalam proses produksi berulang |
| Penyematan dan pengangkat jangkar | Menambah biaya material dan tenaga kerja penempatan | Gunakan rentang jangkar standar dan penempatan magnetis untuk mengurangi tenaga kerja |
| Pratekan | Menambah biaya untai dan tegangan tetapi mengurangi volume beton | Optimalkan tata letak untaian untuk mengurangi bobot elemen |
| Menyembuhkan energi | Proses curing dengan uap mengkonsumsi energi sebanding dengan waktu siklus | Gunakan sistem isolasi dan pemulihan panas yang efisien |
| Jarak transportasi | Elemen berat membutuhkan biaya jauh lebih mahal daripada 100 km | Pilih pabrik yang berada dalam jarak pengangkutan yang ekonomis dari lokasi |
Pertanyaan yang Sering Diajukan tentang Elemen Pracetak Beton
Apa perbedaan beton pracetak dan pratekan?
Beton pracetak berarti elemen tersebut dibuang dari posisi akhirnya, biasanya di pabrik. Beton pratekan berarti elemen ditempatkan di bawah tekanan dengan untaian baja yang dikencangkan sebelum beban kerja diterapkan. Kedua pendekatan ini sering digabungkan: banyak elemen pracetak, terutama balok dan pelat inti berongga, juga diberi tekanan pratekan untuk meningkatkan kapasitas beban dan mengurangi retak.
Berapa lama elemen beton pracetak bertahan?
Beton cor pabrik dengan desain campuran yang tepat dan penutup tulangan yang memadai secara rutin mencapai masa pakai 50 hingga 100 tahun. Daya tahan sebenarnya ditentukan oleh rasio air terhadap semen, jenis semen, lapisan penutup terhadap tulangan, dan cara pengawetan, bukan oleh fakta pracetak itu sendiri. Elemen pracetak yang digunakan di lingkungan agresif seperti struktur laut memerlukan tindakan perlindungan tambahan dan biasanya dirancang dengan spesifikasi campuran yang lebih konservatif.
Berapa panjang maksimum elemen beton pracetak?
Pembatasan transportasi biasanya lebih menentukan batasan praktis dibandingkan kemampuan produksi. Trailer tipikal dapat membawa elemen pracetak dengan panjang hingga 13 hingga 15 m. Dengan izin khusus, elemen yang lebih panjang hingga 20 m dapat dipindahkan di beberapa daerah. Untuk balok jembatan yang melebihi batas pengangkutan, elemen pracetak dibuat dalam bentuk segmen dan disambung di lokasi dengan gaya pascatarik.
Bisakah elemen beton pracetak dipotong atau dimodifikasi di lokasi?
Pemotongan elemen pracetak di lokasi umumnya tidak disarankan karena akan merusak untaian prategang atau tulangan dan menghilangkan lapisan pelindung beton. Jika diperlukan modifikasi, elemen tersebut harus didesain ulang oleh insinyur, atau pemasok harus memproduksi elemen yang dipesan lebih dahulu dengan geometri yang benar dari cetakan. Pemotongan lapangan mengubah perilaku struktural elemen dengan cara yang sulit untuk divalidasi.
Bagaimana elemen beton pracetak dihubungkan satu sama lain?
Sambungan yang paling umum adalah gerigi baut dengan soket cor, pelat las yang tertanam pada elemen, dan sambungan selongsong grouting untuk elemen vertikal. Soket berulir cor, ditempatkan dengan magnet sisipan, adalah dasar sambungan baut yang digunakan di sebagian besar struktur beton pracetak. Desain sambungan harus selalu mengikuti spesifikasi teknisi, karena jalur beban bergantung pada konfigurasi sambungan.
Apakah magnet penutup dapat digunakan pada semua palet baja?
Magnet penutup memerlukan permukaan baja feromagnetik yang datar untuk mengembangkan gaya penahan terukurnya. Ketebalan palet minimal 8 hingga 10 mm merupakan tipikal untuk aplikasi bekisting magnetik. Palet yang banyak karat, cat tebal, atau permukaannya terkontaminasi mengurangi daya cengkeram magnet, sehingga kondisi permukaan palet harus tetap terjaga. Ketika palet bersih dan magnet diberi nilai yang benar, gaya penahan dapat diprediksi dan konsisten.
Elemen beton pracetak akan tetap menjadi bagian inti dari konstruksi modern karena elemen tersebut menghasilkan apa yang tidak bisa dilakukan oleh beton cetak di lapangan: kualitas yang konsisten, jadwal yang dapat diprediksi, dan penggunaan bahan dan tenaga kerja yang efisien. Pelajaran praktis dari panduan ini adalah bahwa keberhasilan pracetak tidak terlalu bergantung pada beton itu sendiri, melainkan lebih bergantung pada detail di sekitarnya, termasuk konfigurasi cetakan, keakuratan pemasangan, pemilihan jangkar pengangkat, dan alur kerja bekisting. Sistem magnetik menangani semua detail ini secara langsung, itulah sebabnya sistem ini beralih dari sekadar aksesori opsional menjadi persyaratan standar di pabrik pracetak yang produktif.
Saat Anda membandingkan pemasok, lihat lebih dari sekadar harga per meter kubik. Mintalah catatan toleransi, periksa prosedur pemasangan cetakan, dan pastikan bahwa sistem pengangkatan dan penyematan sesuai dengan strategi koneksi lokasi Anda. Di sinilah letak perbedaan nyata antara biaya dan kualitas.